
 158-1753-1008
行业资讯
在自动化生产线上,张力控制的好坏往往直接决定产品品质。以绕线行业为例,传统机械张力器在高速运行下张力波动可达±15%,而采用交流伺服张力器后,波动范围能压缩到±2%以内。这个差距意味着什么?一条日产十万个变压器的产线,仅因张力不稳导致的废品率就可能相差三到五个百分点。交流伺服张力器通过电机实时响应、闭环反馈调节,让纱线、线缆、薄膜等柔性材料在收放卷过程中始终保持恒定张力,从而保证产品一致性。它究竟在哪些环节发挥作用,又该如何用好它,下面分点展开。
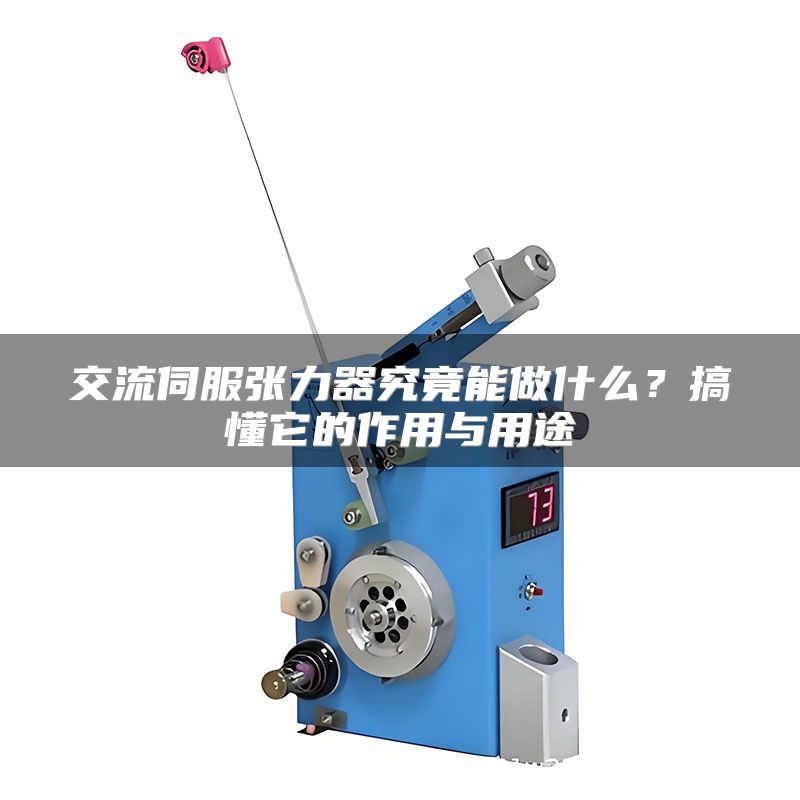
交流伺服张力器的核心在于闭环控制。系统通过张力传感器实时采集材料张力值,与设定值比较后,由伺服驱动器驱动电机在毫秒级内调整输出扭矩,使张力始终稳定在目标范围内。这种动态响应能力,是磁粉制动器或机械摩擦式张力器难以企及的。
以线缆绞合工序为例,绞弓转速变化时,收线盘直径不断增大,若张力不能同步补偿,线材就会被拉细或松垮。伺服张力器可根据卷径变化自动计算扭矩补偿量,保持线缆张力恒定。
实操建议:在调试闭环系统时,先将比例增益调至较低值,观察张力波动曲线,再逐步增大增益直至响应速度满足要求且不产生振荡。切忌一开始就把增益拉满,否则系统容易发散。
不同行业对张力的要求差异很大。漆包线绕制需要低张力高精度,通常控制在几牛到几十牛之间;印刷机放卷则需要中高张力,且随卷径减小而动态调整。交流伺服张力器通过更换不同量程的传感器和调整控制参数,就能适配这些场景。
在纺织经编机上,纱线张力波动超过±5%就会导致布面出现横条瑕疵。伺服张力器配合储纱器使用,可将张力波动控制在±1.5%以内,显著提升坯布等级。
实操建议:更换材料规格时,不要只改张力设定值,还要重新标定传感器零点,并检查电机扭矩输出是否在额定范围内。否则可能出现张力显示正常但实际偏差大的假象。
传统张力控制依赖操作工手动调节旋钮,换卷、换料时需反复校正。交流伺服张力器可与PLC或工控机通信,实现一键切换配方。换卷时,系统自动完成张力归零、穿料、建立张力的流程,减少停机时间。
某软包装企业将印刷机放卷系统升级为伺服张力控制后,换卷时间从平均四十五秒缩短到十五秒,产线速度提升约百分之二十。按两班制计算,每天可多产出近万米印刷膜。
实操建议:在自动化程序里加入张力建立延时判断,即换卷后先低速运行,待张力稳定再加速到生产速度。这样可以避免启动瞬间的张力冲击造成材料断裂。
张力不稳带来的后果不只是产品不良,还会加速机械磨损。张力过大时,导辊轴承负载增加,皮带和联轴器容易疲劳损坏。伺服张力器通过精准控制,让机械部件始终工作在合理负载区间。
与磁粉离合器相比,交流伺服张力器在低张力输出时效率更高,发热量明显降低。在需要长时间连续运行的拉丝设备上,这一优势尤为突出。某金属制品厂将拉丝收卷张力器更换为伺服型号后,收卷电机温升下降约十五摄氏度,电耗降低约百分之十二。
实操建议:定期检查张力传感器的安装位置和电缆屏蔽层接地情况。传感器信号受干扰时,张力会出现规律性抖动,此时应先排查干扰源,而不是盲目调整控制参数。
选用交流伺服张力器时,首先要明确最大张力和最高线速度,这两个参数决定了电机功率和减速比。其次要关注张力控制精度和响应带宽,高精度场景应选择带宽不低于五十赫兹的驱动器。
另外,通信接口是否匹配现有控制系统也很关键。支持EtherCAT、Profinet等总线协议的型号,可以省去大量接线和模拟量调试工作。
实操建议:在集成前,先用示波器记录实际张力波形,确认系统机械谐振频率,再据此设置驱动器的陷波滤波器。忽略这一步,往往会在高速段出现无法解释的张力振荡。
巧之力科技在张力控制领域积累了大量现场应用经验,其交流伺服张力器在绕线、线缆、纺织等行业均有成熟案例。从实际使用效果看,只有把控制器参数、传感器安装和机械传动三者匹配好,伺服张力器才能真正发挥出应有的精度和稳定性。把张力控制做扎实,产品一致性和生产效率的提升自然水到渠成。


