 158-1753-1008
行业资讯
在卷材加工行业,材料跑偏与张力波动是长期困扰产线稳定性的两大难题。据行业统计,因张力控制不当导致的断料、褶皱、套印不准等问题,平均使产线废品率上升3%至5%,高速运行下甚至触发频繁停机。纠偏全自动张力控制器正是针对这一痛点设计的闭环控制设备,它实时检测卷材边缘位置与张力变化,通过算法瞬时输出纠偏与张力调节指令,将材料波动控制在毫米级范围内。以巧之力科技的控制器为例,其响应时间可压缩至毫秒级,在薄膜、纸张、箔材等高速产线上表现尤为关键。
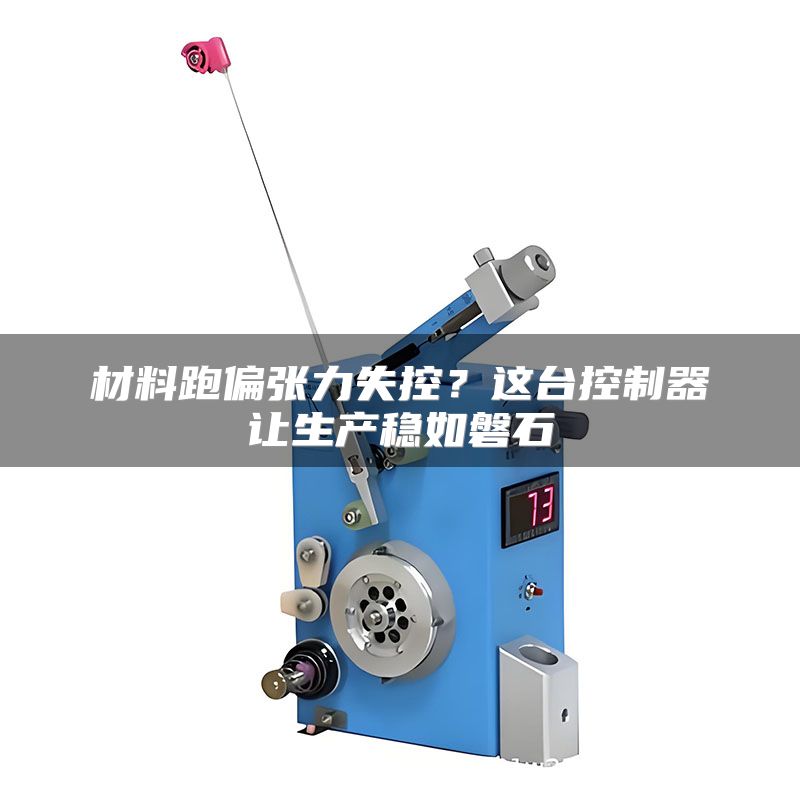
全自动张力控制器的核心能力首先体现在检测环节。传统手动调节依赖操作员经验,响应滞后往往在数秒以上,而高速产线材料速度可达每分钟数百米,滞后数秒就意味着数十米的材料处于失控状态。全自动控制器采用光电或超声波传感器对边缘位置和张力进行高频采样,采样频率通常达到千赫兹级别,确保每一个微小偏移都被即时捕捉。
实操建议:在安装传感器时,应避开强光直射和粉尘聚集区域,并定期用无水乙醇清洁镜头,避免因污染造成信号衰减。建议每班次开机前执行一次静态校准,让传感器基准值与实际材料位置对齐,这项操作耗时不足一分钟,却能显著降低误判概率。
从经验判断来看,许多现场故障并非控制器本身性能不足,而是检测信号被干扰。将传感器信号线与变频器动力线分槽走线,并采用屏蔽双绞线接地,能解决相当比例的偶发性跑偏报警。
检测到偏差只是第一步,如何快速且平稳地纠正才是关键。全自动张力控制器内置的动态补偿算法会根据材料速度、厚度和卷径变化实时调整纠偏增益,避免传统PID控制在加减速阶段出现的超调或振荡。在巧之力科技的控制器方案中,算法支持多段速自适应,当产线从低速爬升至高速时,纠偏执行机构的动作幅度会平滑过渡,不会出现材料被突然拉偏又猛烈回正的现象。
实操建议:调试阶段应模拟产线实际升速曲线进行空载运行,观察纠偏执行机构的动作是否平滑。若发现高速段出现来回摆动,可适当降低比例增益并增大积分时间,让系统响应更柔和。每次更换材料规格后,建议重新执行一次自适应整定,让算法匹配新的卷径与摩擦特性。
在行业实践中,纠偏响应并非越快越好。过快的响应容易激发机械共振,反而在材料表面留下振纹。合理的响应节奏应当与产线速度匹配,让纠偏动作在材料进入下一个加工工位之前完成即可,留出适当的稳定余量。
跑偏与张力波动往往互为因果:张力不均会推挤材料偏移,而材料偏移又会改变卷径受力分布,进一步加剧张力波动。全自动张力控制器将纠偏与张力控制纳入同一控制框架,通过共享材料速度与卷径数据实现协同调节。当张力出现下降趋势时,控制器在调节张力输出的同时预判跑偏方向,提前微调纠偏机构位置,把两个问题扼杀在萌芽阶段。
实操建议:在收放卷换卷阶段,提前将控制器切换至锥度张力模式,并根据材料厚度设定合适的锥度系数,一般薄膜类材料取百分之十五至百分之二十五区间较为稳妥。换卷完成后不要立即切回恒张力模式,留出数秒过渡时间让系统重新建立稳定基准。
从现场调试经验看,协同控制的参数整定顺序应当是先张力后纠偏。张力环稳定之后,材料受力均匀,纠偏环的负担明显减轻,此时再微调纠偏参数往往事半功倍。反过来操作则容易陷入两个环互相干扰的困境。
卷材加工现场的材料规格更换频繁,从薄型薄膜到厚型纸板,卷径从几十毫米到上千毫米,控制参数若需人工反复调整,不仅效率低下,还容易因设置失误造成批量废品。全自动张力控制器支持材料配方管理功能,可将不同材料对应的张力设定值、纠偏增益、锥度系数等参数存入配方库,换产时一键调用。部分高端型号还具备卷径自学习能力,在运行数圈后自动修正初始设定偏差。
实操建议:建立企业内部的材料配方编号规则,将配方名与材料牌号、厚度、宽度关联,避免操作员凭记忆选择配方。新配方首次使用时,建议以百分之八十的常规张力起步试运行,确认稳定后再逐步提升至目标值,给系统留出观察窗口。
值得留意的是,配方管理并非一劳永逸。环境温湿度变化会影响材料摩擦系数,同一配方在冬季和夏季可能需要微调。建议每季度对常用配方做一次复核,根据实际运行数据修正关键参数,让配方库保持鲜活。
再先进的控制算法也需要稳定的硬件支撑。纠偏全自动张力控制器的安装精度直接影响检测基准的准确性,传感器安装支架的刚性不足会导致运行中产生微小位移,使检测值出现缓慢漂移。同时,纠偏执行机构的丝杆或同步带需要定期检查磨损情况,磨损累积到一定程度后,控制器输出的纠正指令与实际位移之间会出现偏差,形成隐性失控。
实操建议:安装传感器支架时采用厚度不低于五毫米的钢板固定,并确保支架与设备机架刚性连接,避免悬臂结构。每运行两千小时检查一次纠偏执行机构的传动间隙,若发现间隙超过零点五毫米应及时更换磨损件。控制器参数建议每月备份一次,防止意外断电导致配置丢失。


