
 158-1753-1008
行业资讯
在软包装、造纸、薄膜等卷材加工行业,收卷工序的张力控制直接决定成品卷的松紧度、端面平整度乃至后续分切良率。不少工厂反映,收卷机在加速、减速或换卷瞬间,卷材常出现张力波动,导致卷芯起皱、跑偏甚至无法正常卸卷。据行业设备调研反馈,因张力不稳造成的废品率在某些产线可高达百分之五至百分之八。而自动张力器正是为解决这一痛点而生的核心控制部件,它能实时感知卷径变化并动态调整输出力矩,让收卷过程始终处于稳定状态。巧之力科技在张力控制领域深耕多年,本文结合一线调试经验,梳理自动张力器的选型与使用要点。
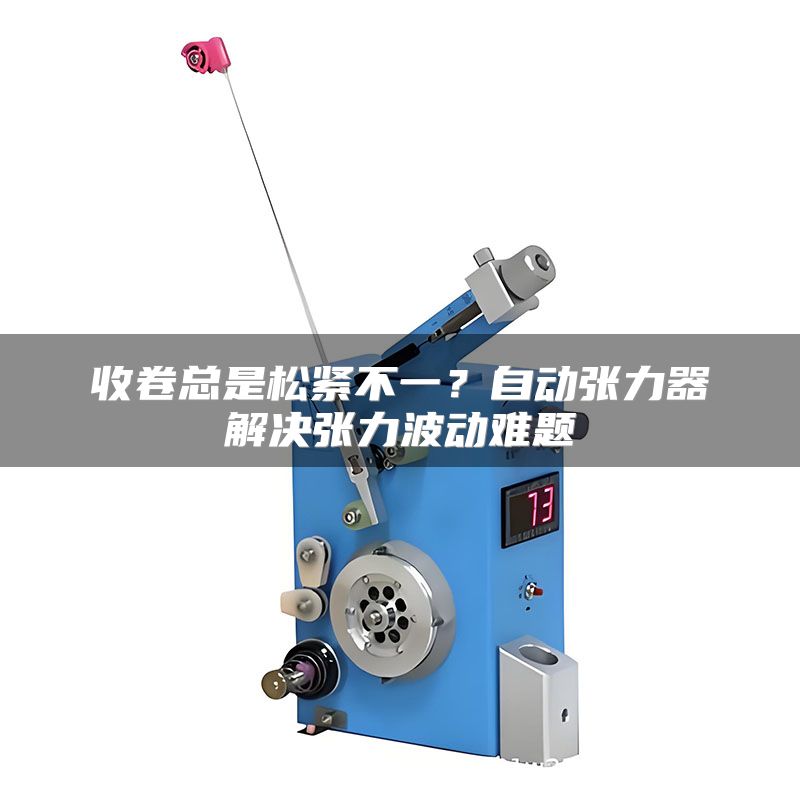
自动张力器的核心逻辑是:随着收卷卷径增大,系统必须同步降低输出转矩,才能维持卷材表面张力恒定。它通常由张力检测单元、控制器和执行机构(如磁粉制动器、伺服电机)组成,形成闭环调节。当检测到张力偏离设定值,控制器在毫秒级内修正输出,响应速度远超人工作业。在高速分切机收卷端,配备自动张力器后,张力波动幅度可控制在正负百分之三以内,端面整齐度明显提升。
实操建议:初次调试时,先将张力设定值调至略低于工艺要求的下限,待收卷稳定后再逐步上调,避免因初始张力过大造成卷芯皱褶。同时,建议开启张力器的锥度张力功能,让张力随卷径增大而适度递减,防止内层卷材被挤压变形。
市面上的自动张力器种类繁多,选型不当不仅浪费成本,还可能引发震荡或响应迟滞。选型前要明确三个关键参数:最大收卷直径、最高线速度和卷材宽度。例如,收卷直径超过八百毫米的薄膜产线,应优先选择带卷径计算功能的张力控制器,并匹配足够扭矩余量的执行机构。若卷材宽度超过两米,还需考虑张力检测辊的刚性是否足够,避免因辊体挠曲造成检测失真。
实操建议:向供应商提供完整的工艺参数表,包括卷材弹性模量、厚度范围及加速时间。对于频繁启停的工况,建议选用响应频率高于两百赫兹的伺服式张力器,普通磁粉式在低速段表现良好,但高速换卷时容易滞后。
自动张力器的安装位置直接影响检测精度。张力检测辊应尽量靠近收卷工位,减少中间导辊的摩擦干扰。同时,检测辊的包角要保持在十五至三十度之间,包角过小则信号微弱,过大则增加卷材阻力。信号线必须采用双绞屏蔽线,且屏蔽层单端接地,否则变频器产生的高频干扰会串入模拟信号,导致张力器输出抖动。实际调试中,不少张力不稳的案例根源并非器件本身,而是布线不规范引入的噪声。
实操建议:将张力控制器的信号线与动力线分槽敷设,间距至少保持二十厘米。若现场无法满足,可尝试在控制器输入端加装磁环或信号隔离器,成本低但效果立竿见影。
自动张力器属于精密机电部件,长期运行后,磁粉制动器内的磁粉会逐渐磨损,导致输出扭矩下降;伺服电机的编码器也可能因振动而松动。日常巡检应关注张力显示值是否频繁跳动、执行机构是否异常发热。根据经验,磁粉制动器在连续工作八千至一万小时后,需检查磁粉损耗情况,必要时补充或更换。对于张力器输出时好时坏的现象,优先检查接线端子是否氧化松动,再排查传感器零点漂移。
实操建议:建立每月一次的参数备份制度,将调试好的张力曲线和PID参数记录存档。一旦更换控制器或执行机构,可直接导入历史参数,避免重新摸索。此外,在收卷轴端加装接地碳刷,能有效释放卷材高速运行产生的静电,减少对张力信号的干扰。
自动张力器不是孤立设备,它的效果与收卷机的机械精度、卷材特性密切相关。例如,收卷轴跳动超过零点一毫米时,任何张力器都难以弥补机械缺陷带来的周期波动。又如,极薄薄膜对张力极为敏感,设定值偏差几牛,就会造成拉伸变形。因此,在追求张力器性能的同时,也要关注收卷机的整体刚性、导辊平行度以及车间温湿度变化对卷材模量的影响。巧之力科技在技术服务中发现,将张力控制与收卷压辊压力协同调节,往往能取得更优的卷材质量。
实操建议:在收卷机启动前,用百分表检查收卷轴和导辊的径向跳动,确保机械状态良好。对于温度敏感型卷材,可在张力控制器中预设不同季节的张力补偿系数,减少环境变化带来的批次差异。


