
 158-1753-1008
行业资讯
在卷材加工行业,张力控制是决定产品品质的关键环节。无论是印刷、分切还是复合工艺,收放卷过程中张力波动超过设定值百分之五,就可能导致材料起皱、套印偏移甚至断料。一套灵敏可靠的自动张力控制器,能将张力波动稳定在极小范围内,帮助企业减少废品、提升效率。接下来从原理、调试、选型和维护几个维度,聊透自动张力控制器的实战应用。
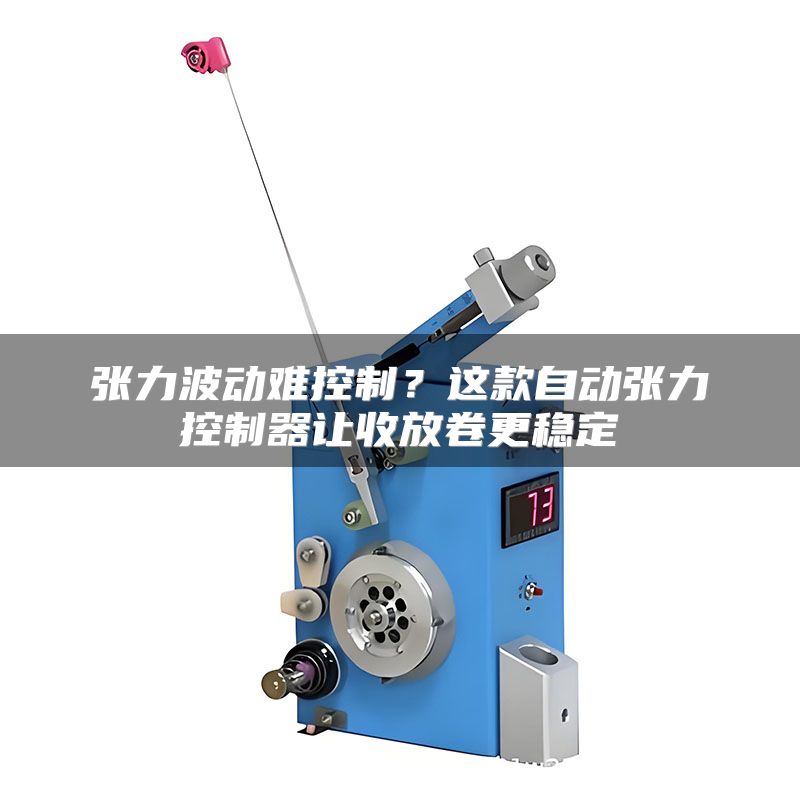
自动张力控制器通过检测卷径变化和张力反馈,实时调节输出力矩,让材料在收放卷过程中保持恒定张力。核心在于闭环控制:张力传感器采集实际值,与设定值比较后,控制器运算输出信号给执行机构,比如磁粉制动器或伺服电机。整个过程在毫秒级完成,人眼几乎感觉不到波动。
以瑞安中星系列为例,其采用三十二位微处理器,响应时间可控制在五毫秒以内。在巧之力科技的实测案例中,一台分切机加装该控制器后,张力波动从原来的正负百分之八缩小到正负百分之二,端面整齐度明显提升。
实操建议:首次调试时,先用手动模式让设备低速运行,观察张力表指针摆动幅度。如果摆动超过量程的百分之十,先检查传感器安装是否稳固,再进入参数设置。
参数调试是让控制器适配具体工况的关键。卷径计算、锥度张力、加减速补偿这三个参数,直接影响收放卷的稳定性。卷径不准,张力就会随卷径变化而漂移;锥度设置不当,内层材料会被拉伤;加减速补偿不够,启停时容易断料。
不同材料的调试重点也不一样。薄膜类材料对张力极其敏感,锥度值通常设在百分之三十到五十之间;纸张和箔材可以适当加大初始张力,锥度值控制在百分之二十左右。这些经验值来自大量现场调试,并非固定公式,需要根据实际效果微调。
实操建议:调试锥度参数时,从百分之十开始,每次增加百分之五,观察收卷端面是否出现星形皱褶。如果出现,说明锥度过大,回调两个百分点再试。
选型不对,再好的控制器也发挥不出效果。核心匹配点有三个:最大卷径下的输出力矩、最高线速度下的响应频率、以及张力检测方式是否适合材料特性。力矩余量不足,大卷径时张力会明显下降;响应频率不够,高速运行下张力波动会被放大。


